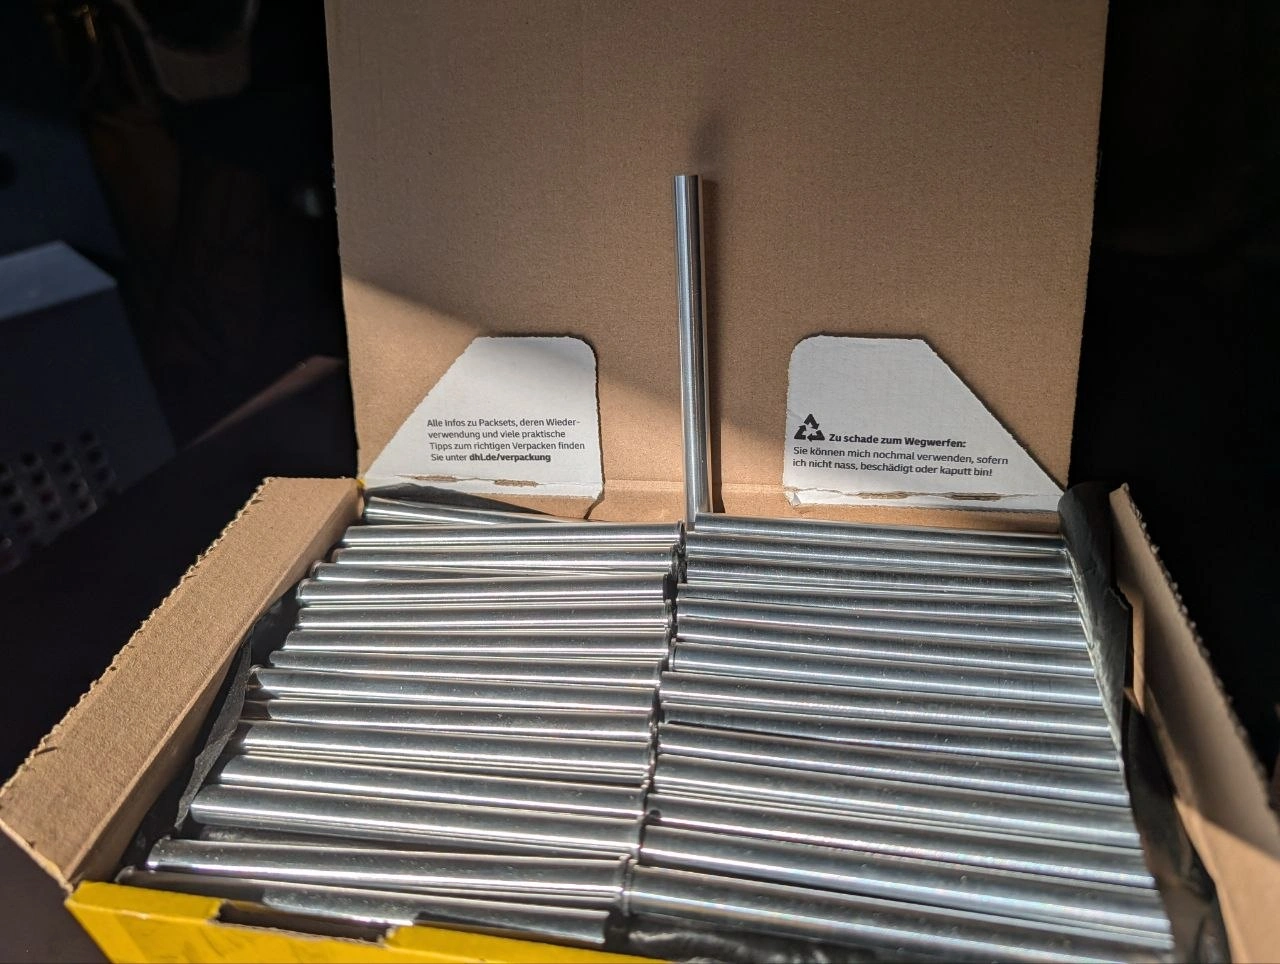
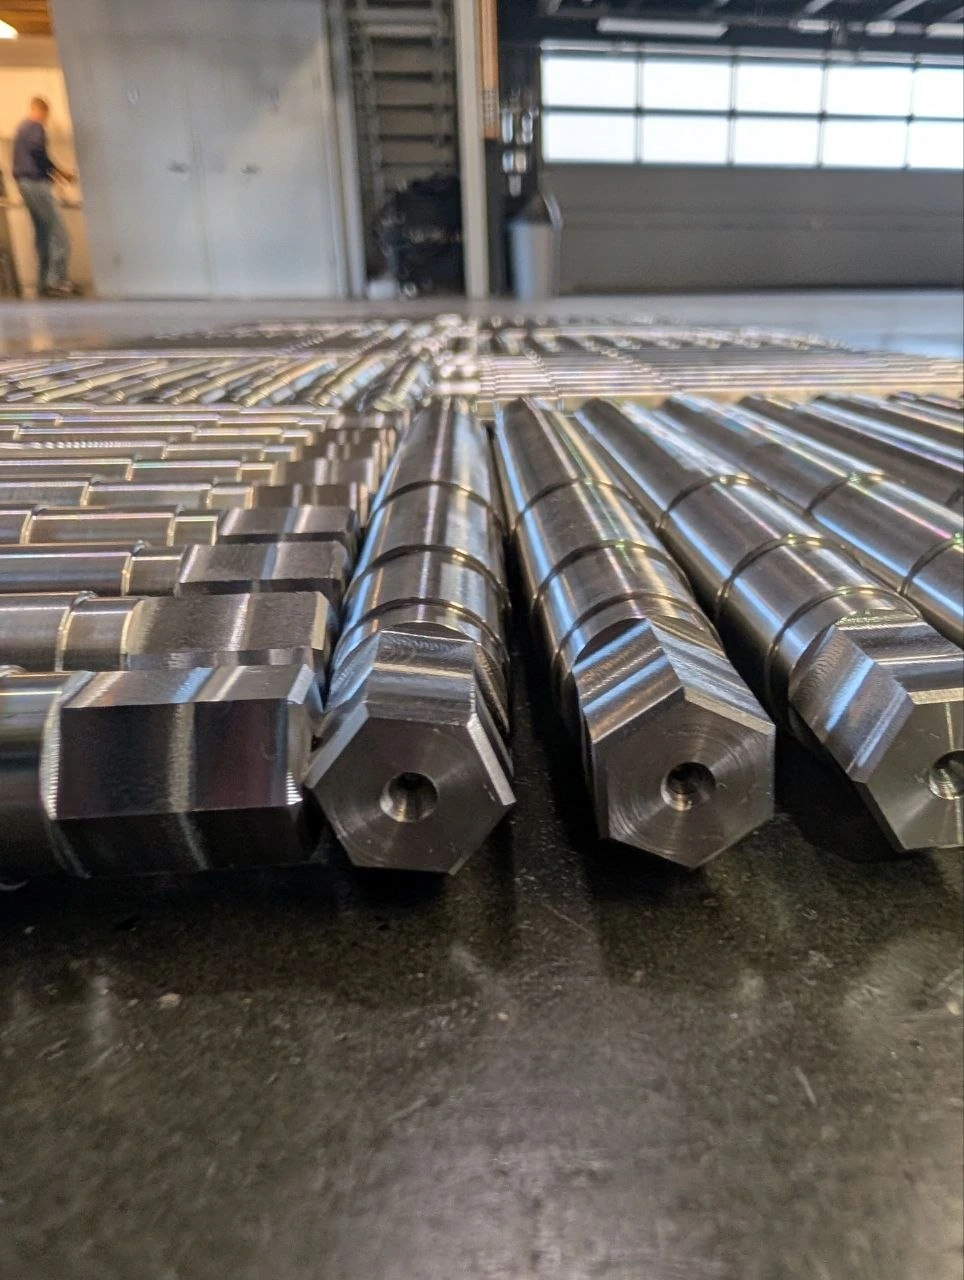
Wellen aus vergütetem 42CrMo4+QT stellen hohe Anforderungen an Fertigungsstrategie, Werkzeugauswahl und Qualitätskontrolle. Am Beispiel einer Serie von Wellen mit Ø 25 mm und 238 mm Länge zeigen wir, wie wir bei ID Metall solche CNC-Drehteile prozesssicher und maßhaltig fertigen.
Werkstoff 42CrMo4+QT: Eigenschaften
42CrMo4 (Werkstoffnummer 1.7225) ist ein hochfester, legierter Chrom-Molybdän-Vergütungsstahl nach EN 10083-3. Wir verarbeiten ihn im vergüteten Zustand +QT mit einer Härte von ca. 28–34 HRC (ca. 280–320 HB). Der Werkstoff wird als Stabmaterial in Längen bis 6.000 mm geliefert. Er eignet sich ideal für hochbelastete Wellen, Achsen und Bolzen im Maschinenbau sowie in der Hydraulik.
Komplettbearbeitung in einer Aufspannung
Die Wellen fertigen wir auf unserem Dreh-Fräszentrum Hwacheon Hi-TECH 230 BSCY mit Gegenspindel, C- und Y-Achse. Schruppen, Schlichten und das Fräsen des Sechskants erfolgen in einer Aufspannung. Das bringt kürzere Durchlaufzeiten und eine hohe Rundlauf- und Lagegenauigkeit, weil kein Umspannen zwischen den Arbeitsgängen nötig ist.
Liegt der Sechskant an der Stirnseite der Welle, übergeben wir das Teil per Synchronlauf von Haupt- auf Gegenspindel und bearbeiten die zweite Seite vollständig fertig. Bei einem Verhältnis L/D von rund 9,5 wird die Welle über eine Zentrierbohrung nach DIN 332 mit dem Reitstock abgestützt. So bleibt sie auch beim Schruppen formstabil.
Projektdaten
- Merkmal: Werkstoff – Wert: 42CrMo4+QT (1.7225), vergütet
- Merkmal: Abmessungen – Wert: Ø 25 mm × 238 mm, mehrfach abgesetzt
- Merkmal: Merkmale – Wert: Sechskant gefräst, Zentrierbohrung DIN 332
- Merkmal: Maschine – Wert: Hwacheon Hi-TECH 230 BSCY (Gegenspindel, C-/Y-Achse)
- Merkmal: Bearbeitung – Wert: Drehen und Fräsen in einer Aufspannung
- Merkmal: Dokumentation – Wert: Messprotokoll mit Cp/Cpk
Werkzeuge und Zerspanungsstrategie
Für den vergüteten Stahl setzen wir durchgehend Hartmetallwerkzeuge der ISO-Anwendungsgruppe P ein:
- Schruppen: Außendrehhalter mit negativer 80°-Wendeschneidplatte (z. B. CNMG)
- Schlichten: Außendrehhalter mit Schlichtgeometrie und kleinerem Eckenradius
- Zentrieren: Zentrierbohrer 60° für die Reitstockaufnahme
- Sechskant: VHM-Schaftfräser Ø 12 mm für Stahl
- Abstechen: Hartmetall-Stechplatte 2 mm
Qualitätssicherung: Messprotokoll und Prozessfähigkeit
Jede Serie dokumentieren wir in einem Messprotokoll. Es enthält alle Durchmesser- und Längenmaße sowie die geforderten Oberflächenrauheiten laut Zeichnung. Für Serienteile berechnen wir die Prozessfähigkeitskennwerte Cp und Cpk. Unser Ziel ist ein Cpk von mindestens 1,33, bei kritischen Merkmalen von 1,67. Optimal ist es, wenn Cp und Cpk nahezu gleich sind: Dann ist der Prozess nicht nur stabil, sondern auch exakt auf die Toleranzmitte eingestellt.
Deshalb fertigen wir grundsätzlich auf Toleranzmitte und nicht auf das Nennmaß. Ist nach dem Drehen eine galvanische Beschichtung oder Lackierung vorgesehen, berücksichtigen wir die Schichtdicke bereits bei der Fertigung. Außenmaße wie Wellendurchmesser legen wir an die untere Toleranzgrenze, Innenmaße wie Bohrungen an die obere. So liegt das beschichtete Teil sicher innerhalb der Allgemeintoleranzen nach ISO 2768 bzw. der in der Zeichnung angegebenen Toleranzen.
Werkstoffbeschaffung: schnell und kostengünstig
Für Wellen aus 42CrMo4 ebenso wie für Teile aus Aluminium, Messing oder Edelstahl ist zuverlässiges Material die Basis jeder Fertigung. Unsere Lieferanten bewerten wir nach vier Kriterien:
- Übereinstimmung von Werkstoff und Abmessung mit der Zeichnung
- Lieferzeit, in der Regel 2–3 Werktage nach Zahlung
- Materialpreis
- Entfernung zum Lieferanten
Bei Prototypen und Kleinserien arbeiten wir mit regionalen Händlern zusammen, um schnell reagieren zu können. Bei größeren Serien beziehen wir das Material u. a. von der Lotter-Gruppe, Cronvall und weiteren großen Stahlhändlern zu besonders günstigen Konditionen. Diesen Preisvorteil geben wir direkt an unsere Kunden weiter: Das Ergebnis sind sehr wettbewerbsfähige Stückpreise.
Auf Wunsch des Kunden legen wir der Lieferung ein Werkstoffzeugnis 3.1 nach EN 10204 sowie eine unbearbeitete Materialprobe aus derselben Charge bei. So kann der Werkstoff jederzeit nachgeprüft werden.
Qualität, die Erwartungen übertrifft
Unser Leitsatz bei ID Metall lautet: Qualität, die Erwartungen übertrifft. Für uns bedeutet das, Zeichnungsvorgaben nicht nur einzuhalten, sondern prozesssicher und reproduzierbar zu erfüllen – mit dokumentiertem Nachweis.
Häufige Fragen
Bearbeiten Sie 42CrMo4 im vergüteten Zustand?
Ja. Wir verarbeiten 42CrMo4+QT mit ca. 28–34 HRC direkt, ohne nachträgliches Vergüten.
Erhalte ich ein Messprotokoll?
Ja. Zu jeder Lieferung erhalten Sie ein Messprotokoll, bei Serien inklusive Cp/Cpk-Werten.
Können Sie Beschichtungen bei der Fertigung berücksichtigen?
Ja. Wir legen die Fertigungsmaße so aus, dass das Teil nach dem galvanischen Beschichten oder Lackieren in Toleranz liegt.
Wie schnell erhalte ich ein Angebot?
Innerhalb von 24 Stunden nach Eingang Ihrer Zeichnung.
Jetzt Angebot anfordern
Wir fertigen CNC-Drehteile nach Kundenzeichnung – vom Prototyp bis zur Serie.
Senden Sie uns Ihre Zeichnung, nutzen Sie unser Kontaktformular oder schreiben Sie uns per WhatsApp unter +49 160 98665428. Innerhalb von 24 Stunden erhalten Sie ein Angebot mit Preis, Lieferzeit und Lieferbedingungen.
Auftragsabwicklung
Senden Sie uns Ihre Zeichnungen, 3D-Modelle oder Muster per Formular, E-Mail
oder an unsere Firmenadresse – wir erstellen Ihnen ein individuelles Angebot
für CNC-Drehteile und Serienfertigung.
Zeichnung & 3D
PDF, STEP, DXF, IGES – optional bis 3 Dateien.
Serienfertigung
Vom Prototyp bis zur Großserie – bitte Stückzahl angeben.
Antwortzeit
In der Regel Rückmeldung innerhalb von 24 Stunden.